精密冲压
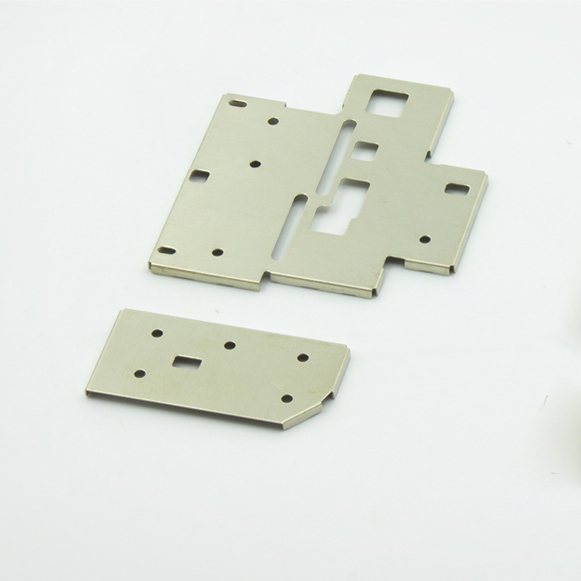
冲压解决的是薄板的成形与落料。连续模把落料、冲孔、折弯、整形串在一条线上,一次送料出成品,适合形状复杂、批量稳定的零件。
薄料冲压最怕两件事:毛刺和变形。模具间隙、压料力与去毛刺工序决定了这两项,我们在模具设计阶段就把它们定下来。
能力与参数
| 项目 | 参数 |
|---|---|
| 设备 | 60–250T 龙门冲床、高速冲床(最高 1,200 次/分钟) |
| 材料厚度 | 0.1–10 mm |
| 模具类型 | 单工序模、连续模、级进模 |
| 送料方式 | 卷料自动送料,可配自动收料 |
| 适用材料 | 冷轧板、镀锌板、不锈钢、铜、铝、硅钢片 |
| 表面状态 | 可去毛刺、抛光、镀层配套 |
我们能做的零件
- 连接弹片与接触片
- 支架与固定片
- 散热片与屏蔽罩
- 垫片与垫圈
- 端子与插片
- 电机矽钢片
工艺优势
- 01
高速冲压效率
高速冲床最高 1,200 次/分钟,薄料小件单班产量可达数十万件。
- 02
连续模一次成形
落料、冲孔、折弯、整形在一套模具内完成,减少装夹与人工干预。
- 03
薄料控制
0.1 mm 起的最小厚度,配合去毛刺与平整工序,避免翘曲与毛刺超标。
- 04
与包塑、车削衔接
冲压件可直接进入注塑包塑或车削工序,同园区流转,减少外协等待。
案例
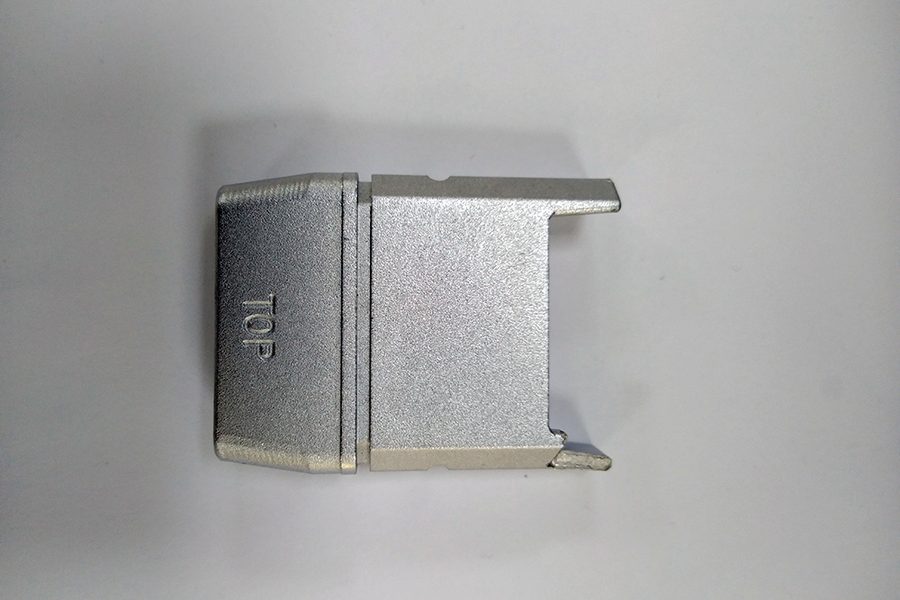
连接器弹片:连续模替代单工序
- 原工艺:三套单工序模分三次冲压,累计公差叠加
- 新工艺:一套连续模完成冲孔、折弯、整形与切断
- 结果:累计公差收敛,单件工时下降,批次一致性提高
适用材料
| 材料 | 常见牌号 | 典型用途 |
|---|---|---|
| 冷轧板 | SPCC、DC01 | 一般结构件 |
| 镀锌板 | DX51D+Z | 防锈结构件 |
| 不锈钢 | 304、301、430 | 弹片与耐蚀件 |
| 铜及铜合金 | H62、铍铜 | 导电弹片与端子 |
| 硅钢片 | 50W470、50W600 | 电机铁芯 |
定制流程
从图纸到批量出货,标准流程八步。任何一步有变更,都会提前告知并重新确认。
- 01
需求对接
图纸、样品或参数说明,2 小时内确认收到并指派对接人。
- 02
方案评估
工艺路线、材料与模具方案评估,24–48 小时给出报价。
- 03
模具制作
冷镦模、冲压模或注塑模开制,常规 7–25 天。
- 04
打样确认
3–7 天出样,随附尺寸报告,确认后锁定工艺参数。
- 05
首件确认
量产前首件全尺寸检验,报告签字留档。
- 06
批量生产
按 SPC 抽检节点巡检,机台参数与批次绑定记录。
- 07
检验出货
尺寸、外观、功能全项检验,出具出货报告。
- 08
售后跟进
24 小时内响应异常,可追溯到批次与机台。