自动车床
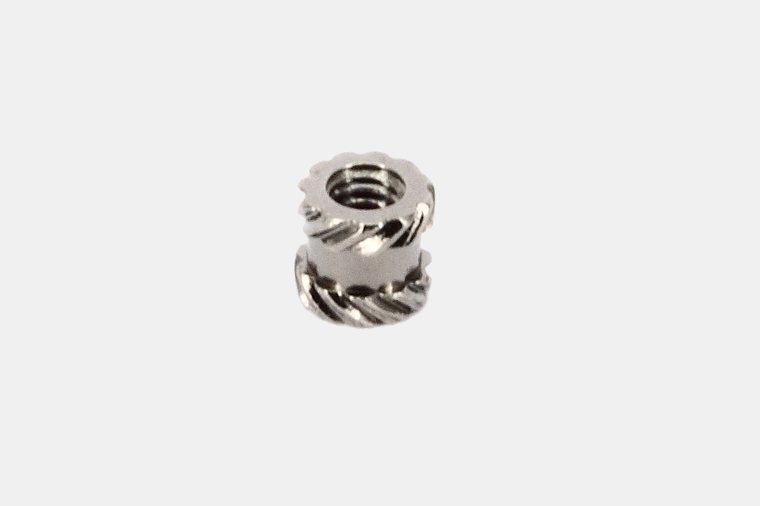
自动车床靠凸轮控制走刀顺序,节拍固定、重复精度稳定。零件形状一旦定型,单件成本就是同批量里最低的那一档。
它不适合频繁改型,也不适合形状过于复杂的零件。但如果订单稳定、形状属于回转体,自动车床的性价比很难被替代——这也是我们保留十余台设备的原因。
能力与参数
| 项目 | 参数 |
|---|---|
| 设备 | 自动车床十余台 |
| 产能 | 单班可加工数万件 |
| 成本 | 相比纯 CNC 加工低约 30% |
| 适合形状 | 回转体:外圆、台阶、螺纹、滚花、倒角 |
| 适用材料 | 碳钢、不锈钢、铜、铝 |
| 典型批量 | 月 5 万件以上经济性最好 |
我们能做的零件
- 螺母与滚花螺母
- 套筒与轴套
- 销与定位销
- 接头与管件
- 滚花件与压花件
- 螺纹件与异形回转件
工艺优势
- 01
单件成本低
凸轮控制无需编程,工时固定,批量越大单件成本越低。
- 02
节拍稳定
走刀顺序由凸轮决定,同一批产品的加工时间与尺寸波动都很小。
- 03
与冷镦互补
冷镦做头部与杆部,车床做精密外圆与螺纹,两种工艺组合能覆盖多数紧固件。
- 04
表面质量好
精车工序可达 Ra 1.6 μm,滚花与压花在线完成。
案例
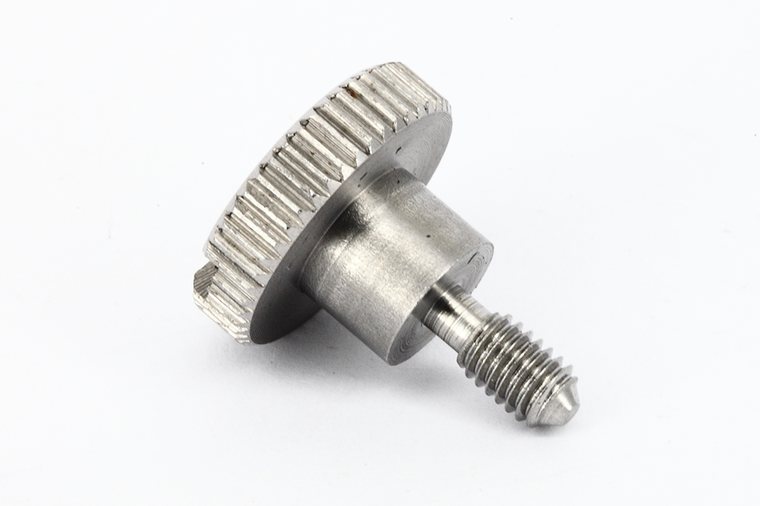
滚花螺母:车削与冷镦组合工艺
- 原方案:整件车削,材料利用率约 55%
- 新方案:冷镦成形毛坯,车床精车螺纹与端面并滚花
- 结果:材料利用率提升,单件工时下降,滚花一致性更好
适用材料
| 材料 | 常见牌号 | 典型用途 |
|---|---|---|
| 碳钢 | Q235、45# | 通用螺母与套筒 |
| 不锈钢 | 303、304 | 耐蚀件,303 易切削 |
| 铜及铜合金 | H62、H65 | 导电与装饰件 |
| 铝 | 6061 | 轻量化件 |
定制流程
从图纸到批量出货,标准流程八步。任何一步有变更,都会提前告知并重新确认。
- 01
需求对接
图纸、样品或参数说明,2 小时内确认收到并指派对接人。
- 02
方案评估
工艺路线、材料与模具方案评估,24–48 小时给出报价。
- 03
模具制作
冷镦模、冲压模或注塑模开制,常规 7–25 天。
- 04
打样确认
3–7 天出样,随附尺寸报告,确认后锁定工艺参数。
- 05
首件确认
量产前首件全尺寸检验,报告签字留档。
- 06
批量生产
按 SPC 抽检节点巡检,机台参数与批次绑定记录。
- 07
检验出货
尺寸、外观、功能全项检验,出具出货报告。
- 08
售后跟进
24 小时内响应异常,可追溯到批次与机台。