CNC 精密加工
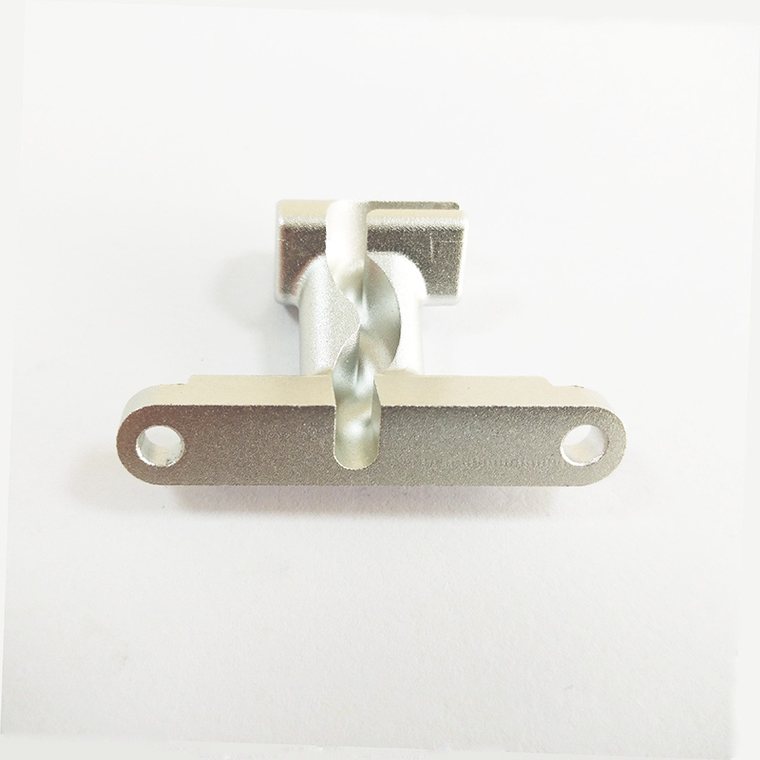
五轴解决异形与多面加工,走心机解决细长轴类。一次装夹把尽可能多的工序做完,是控制同轴度与累积公差最直接的办法。
精度不是靠机床标称值保证的,是靠装夹、刀具、热变形与检测节奏一起保证的。我们在工艺卡里写清楚每一把刀的换刀点与检测节点,操作工照做即可复现。
能力与参数
| 项目 | 参数 |
|---|---|
| 设备 | 五轴加工中心、津上 / 斯大走心机 |
| 尺寸精度 | ±0.005 mm |
| 同轴度 | ≤0.003 mm |
| 表面粗糙度 | Ra ≤0.8 μm |
| 加工范围 | 最大 φ21 × 200 mm(走心机) |
| 适用材料 | 不锈钢、碳钢、铜、铝、钛合金 |
我们能做的零件
- 精密轴与销
- 连接件与接头
- 阀体与阀芯
- 异形结构件
- 细长轴与空心轴
- 小模数螺纹件
工艺优势
- 01
五轴一次装夹
多面特征在一次装夹内完成,减少基准转换带来的位置误差。
- 02
走心机做细长件
导套支撑下加工长径比大的轴,避免让刀与振纹,Ra 可稳定在 0.8 μm 以内。
- 03
精度可复现
工艺卡固定刀具、转速、进给与检测节点,换班换人结果一致。
- 04
小批量换型快
数控设备换型时间短,几十件到几千件的订单都能排。
案例
精密阀芯:车削改五轴一次装夹
- 原工艺:三道工序三次装夹,同轴度依赖夹具精度
- 新工艺:五轴一次装夹完成外圆、端面、斜孔与倒角
- 结果:同轴度稳定在 0.003 mm 内,工序数由三降到一
适用材料
| 材料 | 常见牌号 | 典型用途 |
|---|---|---|
| 不锈钢 | 303、304、316L、17-4PH | 耐蚀轴件与阀体 |
| 碳钢与合金钢 | 45#、40Cr、SCM435 | 结构件与受力件 |
| 铜及铜合金 | H62、锡青铜 | 导电与耐磨件 |
| 铝 | 6061、7075 | 轻量化结构件 |
| 钛合金 | TC4 | 高强度轻量件 |
走心机能力
津上、斯大走心机配导套与副主轴,可完成车、铣、钻、攻一次成形。最大加工 φ21 × 200 mm,适合电子、医疗与汽车上的细长精密件。
定制流程
从图纸到批量出货,标准流程八步。任何一步有变更,都会提前告知并重新确认。
- 01
需求对接
图纸、样品或参数说明,2 小时内确认收到并指派对接人。
- 02
方案评估
工艺路线、材料与模具方案评估,24–48 小时给出报价。
- 03
模具制作
冷镦模、冲压模或注塑模开制,常规 7–25 天。
- 04
打样确认
3–7 天出样,随附尺寸报告,确认后锁定工艺参数。
- 05
首件确认
量产前首件全尺寸检验,报告签字留档。
- 06
批量生产
按 SPC 抽检节点巡检,机台参数与批次绑定记录。
- 07
检验出货
尺寸、外观、功能全项检验,出具出货报告。
- 08
售后跟进
24 小时内响应异常,可追溯到批次与机台。