精密塑胶
包塑把金属件与塑胶结构合成一个零件:金属部分承担强度与导电,塑胶部分承担绝缘、密封与定位。嵌件位置准不准,直接决定装配能不能过。
金属与塑胶的收缩率不同,嵌件周围的熔接痕与内应力是主要风险点。模具浇口位置、模温与保压曲线在试模阶段就要调到稳定,量产才不会飘。
能力与参数
| 项目 | 参数 |
|---|---|
| 设备 | 60–200T 注塑机 |
| 包塑间隙 | ≤0.05 mm |
| 防护等级 | 可达 IP65 |
| 耐压 | ≥2,000 V |
| 盐雾 | ≥500 小时(金属嵌件) |
| 适用材料 | PA6/PA66、PBT、PPS、PC、ABS、TPU |
我们能做的零件
- 包塑紧固件与嵌件螺母
- 绝缘嵌件与端子座
- 防水接头与线束固定件
- 传感器与开关外壳
- 电机绝缘骨架
- 气密结构件
工艺优势
- 01
金属件自己供
嵌件由冷镦、冲压或车削车间直接供货,尺寸与材质在自己手里,不依赖外部供应商。
- 02
包塑间隙可控
嵌件定位与模具配合精度控制在 0.05 mm 内,装配时不需要二次修配。
- 03
绝缘与密封达标
耐压 2,000 V 以上,气密结构可达 IP65,适用于户外与潮湿环境。
- 04
小批量也接
试模与小批量订单同样排产,配合客户做验证与改型。
案例
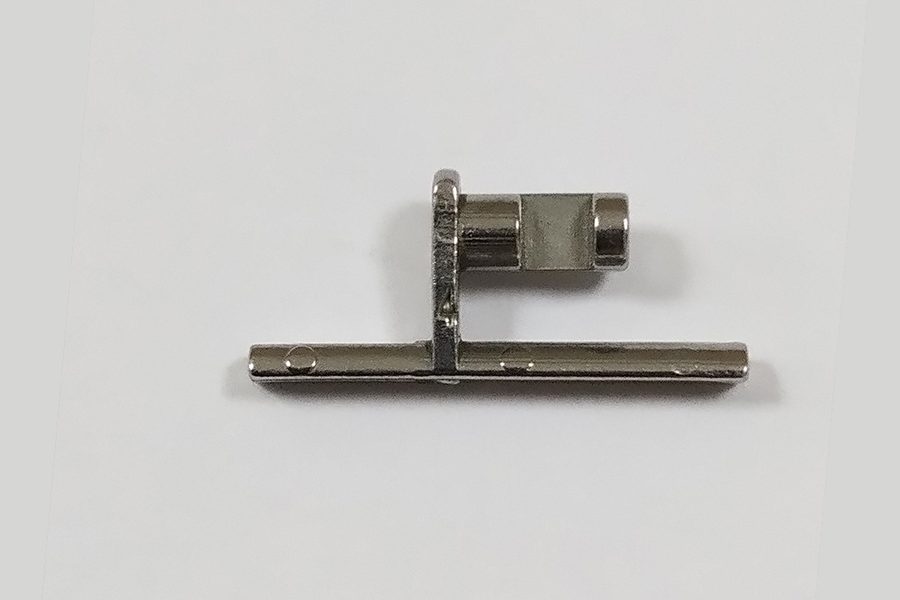
传感器外壳:金属嵌件包塑一体成形
- 原方案:金属壳体与塑胶件分别加工后组装,两道工序两次检验
- 新方案:不锈钢嵌件直接包塑,一次成形,装配工序取消
- 结果:装配误差来源减少,气密一致性提升
适用材料
| 材料 | 常见牌号 | 典型用途 |
|---|---|---|
| PA6 / PA66 | 通用工程塑料 | 结构件与绝缘件,可加玻纤增强 |
| PBT | 尺寸稳定 | 连接器与端子座 |
| PPS | 耐高温耐化学 | 高温环境结构件 |
| PC | 高透明高抗冲 | 外壳与视窗件 |
| TPU | 弹性体 | 密封与线缆护套 |
定制流程
从图纸到批量出货,标准流程八步。任何一步有变更,都会提前告知并重新确认。
- 01
需求对接
图纸、样品或参数说明,2 小时内确认收到并指派对接人。
- 02
方案评估
工艺路线、材料与模具方案评估,24–48 小时给出报价。
- 03
模具制作
冷镦模、冲压模或注塑模开制,常规 7–25 天。
- 04
打样确认
3–7 天出样,随附尺寸报告,确认后锁定工艺参数。
- 05
首件确认
量产前首件全尺寸检验,报告签字留档。
- 06
批量生产
按 SPC 抽检节点巡检,机台参数与批次绑定记录。
- 07
检验出货
尺寸、外观、功能全项检验,出具出货报告。
- 08
售后跟进
24 小时内响应异常,可追溯到批次与机台。