冷镦与搓牙
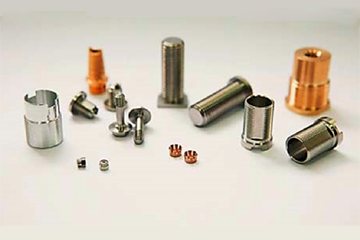
冷镦在室温下把线材挤成形状,材料几乎不浪费。多工位机一次成形头部、杆部、台阶与孔位,搓牙在同一条线上完成,零件下线即是成品。
一个冷镦件的成本,八成在设计和工艺路线上就定下来了。工位顺序、缩径比、模具寿命直接决定单件成本与不良率,我们会在开模前把这几项算清楚再报价。
能力与参数
| 项目 | 参数 |
|---|---|
| 设备 | 单工位与多工位冷镦机 50 余台,2–6 工位 |
| 月产能 | 5,000 万件 |
| 材料利用率 | 95% 以上 |
| 成形内容 | 头部、杆部、台阶、孔位一次成形;搓牙在线完成 |
| 适用材料 | 碳钢、合金钢、不锈钢、铜及铜合金、铝 |
| 典型批量 | 月 10 万件以上经济性最好 |
我们能做的零件
- 螺钉与自攻钉
- 螺栓与螺柱
- 销轴与铆钉
- 台阶轴与空心轴
- 滚花件与压铆件
- 异形非标件
工艺优势
- 01
材料利用率高
冷镦是塑性成形,除料头外几乎不产生切屑。同样一个台阶轴,冷镦比车削省料三成以上。
- 02
晶粒流线连续
金属沿模具形状流动,流线与零件外形一致,头部与杆部过渡处的强度高于切削件。
- 03
节拍快、成本低
多工位机一次行程完成多道工序,单件工时以秒计,适合月百万级的稳定订单。
- 04
一次成形少工序
头部、台阶、孔位、搓牙在同一条线完成,减少搬运与二次装夹带来的精度损失。
案例
电机端盖固定销:车削改冷镦
- 原工艺:自动车床加工,单件切屑多、工时偏长
- 新工艺:三工位冷镦成形杆部与台阶,搓牙在线完成
- 结果:材料消耗与加工工时同时下降,批量越大差距越明显
适用材料
| 材料 | 常见牌号 | 典型用途 |
|---|---|---|
| 碳钢 | Q195、Q235、10B21、35K、45# | 通用紧固件与结构件 |
| 合金钢 | SCM435、40Cr | 高强度螺栓与受力件 |
| 不锈钢 | 304、316、410 | 耐蚀与医用场景 |
| 铜及铜合金 | H62、H65、紫铜 | 导电与装饰件 |
| 铝 | 6061、5052 | 轻量化结构件 |
定制流程
从图纸到批量出货,标准流程八步。任何一步有变更,都会提前告知并重新确认。
- 01
需求对接
图纸、样品或参数说明,2 小时内确认收到并指派对接人。
- 02
方案评估
工艺路线、材料与模具方案评估,24–48 小时给出报价。
- 03
模具制作
冷镦模、冲压模或注塑模开制,常规 7–25 天。
- 04
打样确认
3–7 天出样,随附尺寸报告,确认后锁定工艺参数。
- 05
首件确认
量产前首件全尺寸检验,报告签字留档。
- 06
批量生产
按 SPC 抽检节点巡检,机台参数与批次绑定记录。
- 07
检验出货
尺寸、外观、功能全项检验,出具出货报告。
- 08
售后跟进
24 小时内响应异常,可追溯到批次与机台。